- Consulte a FDS/SDS da resina e do solvente.
- Use luvas químicas compatíveis e proteção ocular.
- Trabalhe em área ventilada e protegida de luz UV.
- Se houver contato com a pele, lave com água e sabão; não use solvente.
Regra central
O manual da impressora define produto, sequência, torque, folga e intervalo. Este guia organiza a inspeção, mas não substitui o procedimento específico do fabricante.
1
Segurança e preparação da bancada
Limpeza e manutenção também expõem o operador à resina líquida, solvente, partes móveis e componentes ópticos delicados.
- Cubra a bancada com material compatível e sem fiapos.
- Separe ferramentas limpas para óptica e para peças sujas.
- Remova a plataforma antes que ela pingue sobre tela ou carenagem.
- Nunca abra painéis com a impressora energizada.
IPA e outros solventes são inflamáveis: mantenha recipientes fechados, longe de ignição e calor. Descarte resina, solvente, filme e panos contaminados conforme a FDS/SDS e a regra ambiental local.
2
Rotina baseada em evento e condição
“Todo mês” ou “a cada tantas horas” não serve para todas as máquinas. Combine o plano do fabricante com sinais observáveis.
| Momento | Inspeção | Ação somente se necessário |
|---|---|---|
| Antes de cada impressão | Filme, tanque, plataforma, resíduos curados, fixação e volume de resina | Remover fragmentos, corrigir montagem ou interromper se houver dano/vazamento |
| Depois de uma falha | Tanque contra luz difusa, filme por ambos os lados e região correspondente na tela | Filtrar a resina e remover todo resíduo antes do próximo ciclo |
| Ao trocar material/cor | Compatibilidade química e necessidade real de limpeza completa | Usar o método indicado para tanque, filme e resina específicos |
| Quando surgir ruído ou banda em Z | Fuso/guia, acoplamento, folga, sujeira e repetição na mesma altura | Limpar, ajustar ou lubrificar conforme o manual; não mascarar com parâmetro |
| No intervalo do fabricante | Ventoinhas, filtros, fixadores, firmware e itens de desgaste | Executar a manutenção prevista e registrar peça, lote e data |
3
Tanque e filme de liberação
FEP, PFA/nFEP e ACF têm montagem e comportamento diferentes. Use o filme correto para o tanque e para o procedimento do fabricante.
Inspecione antes de limpar
- Procure perfuração, corte, vinco, deformação, opacidade e resíduo aderido.
- Verifique vazamento nas bordas e fixação uniforme do quadro.
- Não raspe o filme com metal nem pressione fragmentos contra a tela.
- Não use papel abrasivo ou produto químico sem compatibilidade confirmada.
- Se houver dúvida de perfuração, esvazie o tanque e faça a inspeção fora da máquina.
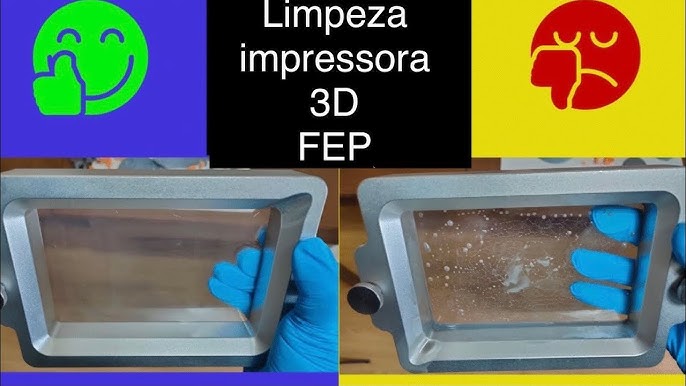
Depois de trocar o filme: confirme vedação e montagem fora da impressora antes de adicionar resina. Um erro pequeno pode se tornar vazamento sobre a tela.
4
Tela, vidro e caminho óptico
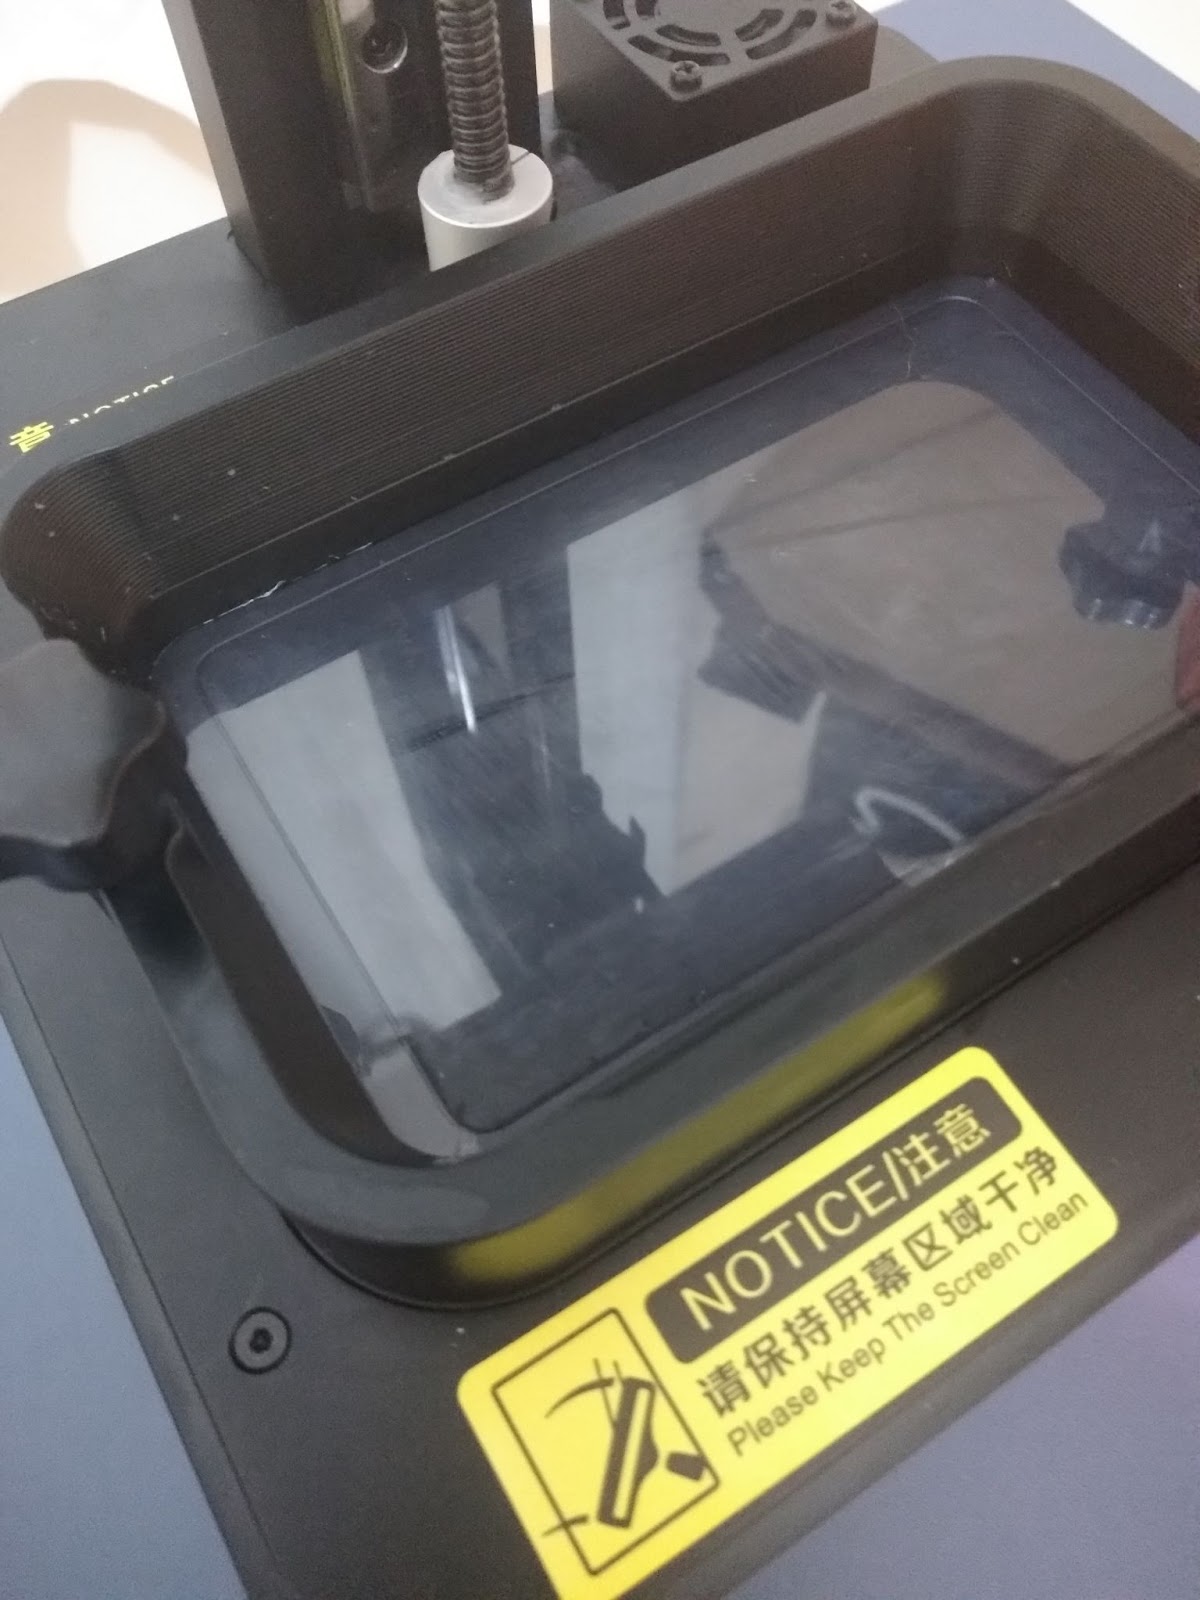
A camada superior visível pode ser LCD, vidro, película ou outro conjunto. Identifique a peça antes de escolher ferramenta ou solvente.
- Procure resina líquida, resíduo curado, risco, bolha e trinca.
- Compare qualquer marca com a posição XY da falha de impressão.
- Confirme se existe protetor instalado e se é aprovado para o modelo.
- Não confunda defeito no protetor com defeito no LCD.
- Primeiro remova líquido sem espalhá-lo para frestas.
- Use pano/lenço não abrasivo e de baixo desprendimento de fibras.
- Aplique solvente no pano, quando permitido; não inunde a máquina.
- Deixe secar totalmente antes de reinstalar o tanque.
Resina curada sobre LCD ou vidro: não improvise lâmina, aquecimento ou força. Consulte o procedimento exato do fabricante; uma tentativa agressiva pode remover polarizador ou quebrar o painel.
5
Eixo Z, fuso, guias e acoplamento
Ruído é sintoma, não diagnóstico. Sujeira, desalinhamento, fixação, acoplamento e lubrificação podem produzir efeitos parecidos.
Sequência segura de verificação
- Remova tanque e plataforma conforme o manual.
- Procure resina, pó, pasta escurecida, cavaco e pontos secos.
- Confira fixadores, acoplamento e folgas sem alterar regulagens de fábrica.
- Use somente o lubrificante e a quantidade especificados pelo fabricante.
- Distribua pelo movimento comandado no painel, quando previsto; não force manualmente.
- Interrompa se houver travamento, estalo, vibração ou resistência irregular.
Não existe “óleo de máquina universal”: produtos penetrantes, graxa incompatível ou excesso podem remover lubrificação adequada, reter contaminantes ou atingir o caminho óptico.
6
Plataforma, fixação e nivelamento
Limpeza, planicidade, aperto e paralelismo devem ser avaliados separadamente para não mascarar defeitos mecânicos.
- Remova a peça sem criar rebarba ou amassado.
- Inspecione resíduo curado, gordura, risco profundo e empenamento.
- Use produto compatível e seque antes da impressão.
- Não lixe superfície texturizada ou revestida sem autorização do fabricante.
- Verifique se alavancas, manípulos e parafusos assentam por completo.
- Não use força extra como substituto de montagem correta.
- Renivele após intervenção que altere a plataforma ou quando houver evidência.
- Registre o procedimento e não mude zero Z durante outro diagnóstico.
7
Falha de impressão, vazamento e parada segura
A prioridade é impedir que resina ou fragmentos avancem para frestas, tela, mecanismo e componentes elétricos.
- Interrompa o equipamento pelo procedimento normal, quando seguro.
- Use EPI, retire a plataforma sem cruzar sobre áreas limpas e tampe o tanque.
- Desenergize antes de remover tampas ou acessar o interior.
- Contenha o líquido por absorção; não empurre resina para juntas e ventilação.
- Inspecione filme, tanque, tela/protetor e cavidade antes de reutilizar.
- Se a resina entrou no equipamento, siga o procedimento oficial ou acione assistência.
- Documente o ponto de origem e substitua o componente que perdeu vedação.
Não religue para “ver se funciona”: resina dentro da carenagem exige inspeção adequada. Energia, movimento e luz UV podem ampliar o dano.
8
Assistente de triagem de manutenção
Escolha o sinal principal. O resultado organiza a inspeção; não autoriza desmontagem fora do manual.
9
Registro preventivo e critérios de liberação
Uma máquina só volta à produção quando o item afetado foi inspecionado e o teste confirma funcionamento sem vazamento ou anomalia.
Registre em cada intervenção
- Data, operador, impressora, firmware e horas/contagem disponível.
- Sintoma, posição XY, altura Z e fotos antes da limpeza.
- Peça substituída, fabricante, lote e orientação de montagem.
- Produto aplicado, quantidade e local de aplicação.
- Teste realizado e resultado observado.
Antes de liberar
- Tanque íntegro, seco por fora e corretamente assentado.
- Tela/protetor limpo, sem líquido ou fragmento.
- Plataforma fixa, limpa e nivelada quando necessário.
- Eixo com curso livre e sem ruído anormal.
- Teste de tela/exposição executado conforme o fabricante.
- Impressão curta de controle aprovada antes da produção.
Fontes técnicas e limite de aplicação
Referências para segurança e método. O manual e o suporte do modelo específico prevalecem para desmontagem e manutenção.
Segurança e resina
Diretriz Quanton3D: use estas referências para entender risco e sequência. Não transplante torque, lubrificante, película, solvente ou intervalo de uma máquina para outra.